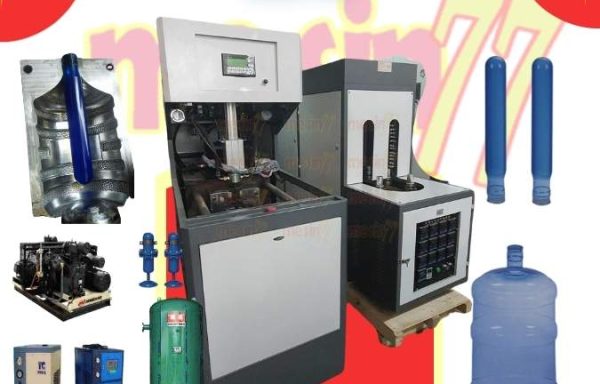
Di industri minuman, kosmetik, dan bahan kimia cair, kualitas kemasan plastik PET (Polyethylene Terephthalate) langsung menunjukkan standar mutu produk mesin cetak botol di dalamnya.
Konsumen dan mitra distributor sering menganggap kemasan yang rusak sebagai tanda produk yang tidak higienis atau sudah kedaluwarsa.
Karena itu, membeli mesin cetak botol (blow moulding machine) yang andal bukan hanya soal kecepatan produksi, tapi juga soal seberapa konsisten mesin itu menjaga reputasi merek Anda.
Cacat produksi seperti dinding botol yang buram, lekukan penyok yang merusak tampilan, sampai kebocoran di dasar adalah “bocor halus” yang mengurangi keuntungan pabrik setiap hari.
Untuk menurunkan tingkat produk gagal, kita perlu memahami penyebab mekanis dan termal dari cacat ini.
Artikel ini membahas penyebab utama cacat produksi botol PET dan cara teknologi otomasi pada mesin cetak botol sekarang mengatasinya sampai tuntas.
Lihat juga :
Moulding Galon Air PC vs PET
1. Akar Masalah Preform Mesin Cetak Botol Buram (Pearlescence) dan Cara Mengatasinya
Salah satu keluhan estetika yang sering muncul di lantai produksi adalah pearlescence.
Pearlescence yaitu kabut putih seperti mutiara pada dinding botol yang seharusnya tampak bening dan mengilap seperti kristal.
Cacat visual ini muncul karena strain whitening.
Molekul plastik tertarik atau meregang melebihi batas elastisitasnya saat suhunya masih terlalu dingin.
Solusi masalah ini ada pada oven pemanas di mesin cetak botol
Mesin keluaran terbaru tidak lagi memanaskan preform secara merata.
Mesin ini memakai lampu inframerah multi-zona yang mikrokontroler kendalikan.
Teknisi bisa mengatur gradien suhu tertentu.
Bagian leher terlindung supaya tidak meleleh, sementara bagian badan sampai dasar preform mendapat panas tinggi secara merata.
Jika plastik mencapai suhu transisi kaca dengan tepat sebelum proses tiup, molekul polimer bisa meregang tanpa robek.
Hasilnya, botol menjadi benar-benar transparan.
Lihat juga :
Strategi Efisiensi untuk Kemasan Botol Minuman
2. Mengapa Botol Penyok (Deformasi) Terjadi dan Peran Sistem Quenching Mesin Cetak Botol
Sangat menjengkelkan ketika botol sudah terbentuk rapi di cetakan, tapi beberapa detik setelah keluar ke konveyor malah melengkung atau menyusut.
Deformasi setelah pencetakan ini terjadi karena tegangan sisa.
Jika botol keluar saat plastiknya belum benar-benar membeku, suhu ruang bisa mengubah bentuk aslinya.
Desain pendinginan pada mesin cetak botol menentukan apakah deformasi bisa dihindari.
Cetakan logam perlu jalur sirkulasi air internal yang sangat presisi
Mesin ini tersambung ke Industrial Chiller yang memberi suplai air dingin bersuhu 10°C sampai 12°C.
Saat plastik panas menyentuh dinding cetakan, terjadi pendinginan kejut instan.
Pendinginan ini mengunci bentuk plastik dan membekukan struktur kristal PET.
Botol jadi tetap kaku dan simetris walau ditumpuk dalam kardus logistik.
Lihat juga :
Desain Kemasan Industri Blow Botol Air Minum
3. Mencegah Kebocoran Dasar Botol Akibat Stress Cracking pada Mesin Cetak Botol
Kebocoran di dasar botol, terutama pada desain alas berbentuk kelopak bunga (petaloid) yang menahan tekanan karbonasi, sering menyebabkan produk dikembalikan dalam jumlah besar.
Retak rambut (stress cracking) muncul karena plastik di bagian bawah terlalu tipis akibat penarikan berlebihan.
Saat proses tiup, sebagian besar plastik menumpuk di badan botol dan tidak tersebar merata ke sudut-sudut bawah cetakan.
Teknologi mesin cetal botol
Teknologi mesin cetak botol terbaru mengatasi masalah ini dengan mengganti tuas peregang berbasis pneumatik dengan aktuator motor servo.
Motor servo yang dikontrol oleh Programmable Logic Controller (PLC) dapat mendorong stretch rod ke dasar preform dengan kecepatan dan akselerasi milidetik yang sangat presisi.
Kontrol pergerakan ini memastikan ketebalan plastik tersebar merata dari bahu sampai ke titik terdalam dasar botol.
Hasilnya, terbentuk bantalan pelindung yang kuat untuk menahan benturan saat uji jatuh dan tekanan cairan dari dalam.
Lihat juga :
Metode Mesin Blow Moulding Untuk Menjaga Ketebalan Botol
4. Sinkronisasi Pre-Blow dan Main Blow Mesin Cetak Botol secara Presisi
Proses pembentukan botol tidak hanya menyemprotkan angin sembarangan.
Pengaturan tekanan udara yang presisi
Pertama, tiupan awal dengan tekanan rendah (pre-blow sekitar 5-15 Bar) perlahan membentuk plastik.
Setelah itu, tiupan utama dengan tekanan tinggi (main blow sampai 40 Bar) membentuk detail tajam pada botol.
Jika jeda waktu antara pre-blow dan main blow tidak pas dengan turunnya stretch rod, plastik bisa mengenai dinding cetakan sebelum waktunya.
Penyebab lipatan cacat atau meledak di dalam matras
Mesin cetak botol kelas industri memakai manifold valve kecepatan tinggi dan logika PLC untuk mengatur jeda waktu ini dengan sangat presisi.
Sinkronisasi ini membuat setiap botol, dari siklus pertama sampai kesepuluh ribu, ditiup dengan parameter aerodinamis yang sama.
Lihat juga :
Pengisi Galon Minuman yang Bebas Kontaminasi
5. Memilih Mesin Cetak Botol yang Tepat untuk Jaminan Mutu
Menurunkan jumlah produk cacat sampai nol adalah bagian dari strategi bisnis jangka panjang.
Untuk pabrikan AMDK lokal, produsen minuman herbal, dan UMKM yang sedang berkembang.
Memilih mesin cetak botol sebaiknya tidak hanya karena harga awal yang rendah.
Nilai mesin cetak botol dari arsitektur otomatisasinya
Nilai mesin dari sisi arsitektur otomatisasinya, misalnya apakah memakai servo untuk ketepatan gerak mekanis.
Perhatikan juga kualitas penyebaran panas dari pemanas inframerah dan ketersediaan suku cadang pneumatik di pasar lokal.
Jika memilih perakit dan pemasok mesin lokal, biasanya Anda lebih mudah memodifikasi cetakan dan mendapat layanan perbaikan yang cepat.
Lini cetak botol yang berjalan lancar tanpa cacat akan mengurangi limbah bahan baku PET resin, mempercepat proses ke stasiun pengisian cairan, dan membuat produk Anda tetap rapi, menarik, dan bersih di rak toko.