Blow moulding botol PET harus memenuhi batas volume, berat, kejernihan dan keamanan produk, jadi presisi cetakan menjadi hal penting di setiap tahap produksi.
Panduan ini menjelaskan bagaimana cetakan tiup membentuk wadah berongga dari bentuk awal PET yang dipanaskan.
Bagaimana bentuk awal dan suhu cetakan, tekanan regangan, tekanan udara, dan waktu pendinginan mempengaruhi botol jadi.
Dan bagaimana cacat seperti dinding yang tidak rata, kabut, deformasi, dan pembentukan leher yang tidak lengkap dapat Anda cegah.
Hal ini juga mencakup tahapan produksi utama persiapan bentuk awal, pemanasan ulang, pencetakan tiup regangan, pendinginan, pemangkasan, dan inspeksi bersama dengan mesin dan kontrol proses yang Anda gunakan untuk mencapai hasil yang konsisten.
Baik Anda meningkatkan lini produk yang ada atau menyiapkan operasi baru, panduan ini menyoroti titik pemeriksaan kualitas dan keputusan teknis yang mendukung produksi botol PET dengan presisi tinggi.
Lihat juga :
Pembuatan Galon Air Minum Menjaga Ketebalan Botol
1. Apa itu blow moulding botol dan bagaimana bentuk awal PET menjadi botol jadi
Blow moulding adalah proses manufaktur yang produsen gunakan untuk membentuk komponen plastik berongga.
Dan ini merupakan teknologi di balik sebagian besar botol PET yang kita gunakan setiap hari.
Prosesnya dimulai dengan PET preform
Sepotong plastik kecil berbentuk tabung yang sudah memiliki leher botol dan benang yang sudah tercetak di dalamnya.
Untuk mengubah bentuk awal menjadi botol, pertama-tama dipanaskan hingga lembut dan lentur, biasanya dengan melewatkannya melalui oven inframerah.
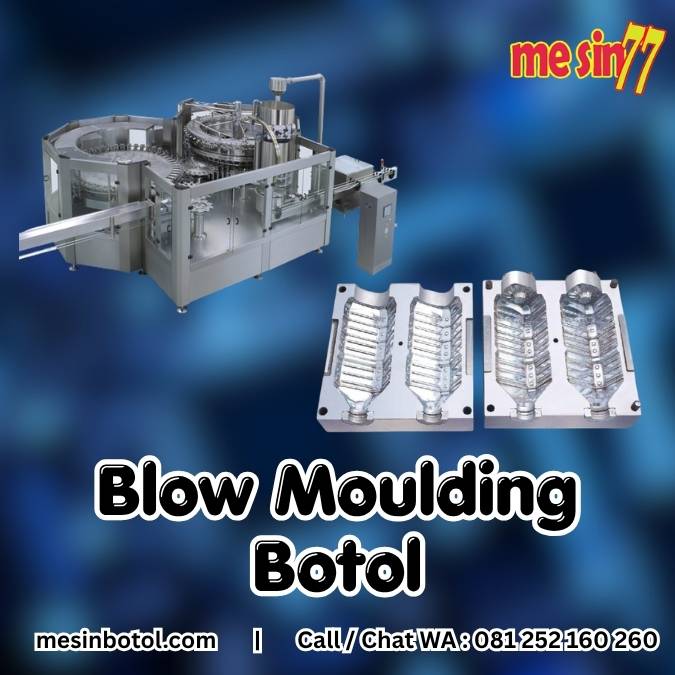
Setelah plastik cukup hangat, bentuk awal perlu Anda tempatkan di dalam cetakan logam berbentuk seperti botol terakhir.
Udara bertekanan kemudian mesin tiup ke dalam cetakan, menggembungkannya seperti balon hingga menempel kuat pada dinding cetakan dan mengambil bentuk yang tepat.
Setelah beberapa saat pendinginan blow moulding botol
Cetakan terbuka dan botol yang sudah jadi mesin keluarkan, siap untuk mesin isi.
Pendekatan stretch blow moulding dua tahap ini memberi produsen kontrol yang tepat atas ketebalan dinding, bentuk botol, dan kejernihan.
Itulah sebabnya PET telah menjadi bahan pilihan untuk segala hal mulai dari air dan soda hingga minyak goreng dan deterjen.
Seluruh siklus terjadi dalam hitungan detik, membuat pencetakan tiup menjadi cepat dan dapat Anda ulang untuk produksi bervolume tinggi.
Lihat juga :
Pengisian Jus Jeruk Presisi Menjaga Akurasi Dosis
2. Variabel proses yang menentukan presisi blow moulding botol
Presisi dalam pencetakan botol PET bergantung pada kontrol ketat terhadap beberapa variabel proses.
Dan bahkan penyimpangan kecil pada salah satu variabel tersebut dapat mengurangi ketebalan, kejernihan, dan akurasi dimensi dinding.
Suhu awal adalah faktor pertama dan mungkin paling berpengaruh
Bentuk awal harus dipanaskan hingga titik di mana PET cukup lunak untuk meregang tanpa mengkristal atau robek.
Yang pada sebagian besar tingkatan berada dalam rentang sempit kira-kira antara 90 dan 120 derajat Celcius.
Panaskan preform terlalu sedikit sehingga tidak dapat meregang, sehingga menghasilkan dinding yang tidak rata atau bagian yang tidak tertiup angin.
Panaskan terlalu banyak dan bahan menjadi terlalu cair, menyebabkan bintik-bintik tipis, kilau mutiara, atau bahkan deformasi botol jadi.
Karena profil suhu di sepanjang preform sama pentingnya dengan suhu keseluruhan.
Lampu inframerah biasanya tersusun dalam zona sehingga tubuh, bahu, dan leher menerima jumlah panas yang berbeda.
Suhu jamur memainkan peran yang saling melengkapi
Cetakan tiup biasanya mesin dinginkan pada suhu antara 10 hingga 20 derajat Celcius untuk botol standar.
Yang membantu plastik membeku menjadi bentuk rongga dengan cepat dan memberikan permukaan akhir dan stabilitas dimensi pada botol yang sudah jadi.
Jika cetakan menjadi terlalu hangat, waktu siklus akan diperpanjang dan botol dapat berubah bentuk setelah dikeluarkan.
Jika suhunya terlalu dingin, plastik dapat mengeras sebelum sepenuhnya sesuai dengan permukaan cetakan.
Sehingga menghasilkan cacat permukaan atau pembentukan detail yang tidak lengkap seperti alasnya.
Ada juga tekanan regangan
Ini terkadang disebut tekanan pra-tiupan atau tekanan regangan, mengatur bagaimana bentuk awal diregangkan secara mekanis oleh batang regangan sebelum pukulan terakhir.
Mengontrol tekanan ini dan kecepatan batang regangan menentukan bagaimana rantai polimer sejajar dan seberapa merata bahan didistribusikan ke sepanjang botol.
Tekanan regangan yang terlalu besar atau regangan yang terlalu cepat dapat membuat dinding menjadi terlalu tipis.
Terutama di dekat bagian dasar, sementara tekanan regangan yang terlalu sedikit akan membuat bahan menggumpal dan tidak rata.
Tekanan udara untuk pukulan terakhir harus cukup tinggi untuk menekan plastik lunak dengan kuat ke dinding cetakan yang Anda dinginkan.
Biasanya berkisar antara 20 hingga 40 bar untuk botol minuman berkarbonasi, yang memerlukan kekuatan ekstra, dan agak lebih rendah untuk botol air tenang.
Tekanan yang tidak mencukupi akan menyebabkan bentuk botol menjadi kurang baik.
Sementara tekanan yang berlebihan hanya akan menimbulkan risiko tanda stres dan energi yang terbuang.
Terakhir, waktu pendinginan menentukan berapa lama botol berada di dalam cetakan hingga mengeras
Biasanya ini merupakan komponen terbesar dalam siklus dan harus cukup panjang agar plastik dapat mempertahankan bentuknya saat mesin keluarkan.
Terlalu pendek dan botol melengkung atau menyusut setelah pembongkaran, terlalu lama dan produktivitas menurun.
Bersama-sama, variabel-variabel ini membentuk sistem yang saling berhubungan, dan produsen biasanya menyesuaikannya secara kombinasi.
Sering kali dengan bantuan sensor dan kontrol loop tertutup, untuk mempertahankan toleransi ketat yang produksi botol PET tuntut dengan presisi tinggi.
Lihat juga :
Metode Mesin Blow Moulding Menjaga Ketebalan Botol
3. Tahapan produksi blow moulding botol langkah demi langkah
Produksi botol plastik PET mengikuti serangkaian tahapan yang tepat, yang masing-masing tahapan harus terkontrol secara cermat untuk memastikan kualitas dan akurasi dimensi yang konsisten.
Prosesnya diawali dengan penyusunan bentuk awal yang biasa disebut preform
Bentuk awal biasanya mesin produksi dengan cetakan injeksi dan menyerupai tabung reaksi berdinding tebal dengan lapisan leher yang terbentuk sempurna.
Leher tercetak hingga dimensi akhirnya pada tahap ini karena tidak akan Anda ubah selama peniupan.
Dan presisinya sangat penting untuk penutupan dan penyegelan selanjutnya.
Setelah bentuk awal siap, maka lanjutkan ke tahap pemanasan ulang
Setiap bentuk awal dimasukkan ke dalam oven yang dipanaskan kembali dan dilewatkan di depan lampu pemanas inframerah.
Bentuk awal diputar saat bergerak sehingga panas didistribusikan secara merata di sekeliling kelilingnya, dan profil pemanas sengaja dibuat bertingkat sepanjang panjangnya.
Badan preform harus mencapai suhu di mana plastik menjadi lunak dan lentur, sedangkan neck tetap dingin dan kaku untuk mempertahankan geometri presisinya.
Preform yang dipanaskan kemudian dipindahkan ke stasiun stretch blow moulding
Di sini mesin menempatkan preform di dalam cetakan tiup terpisah yang rongganya sesuai dengan bentuk akhir botol.
Batang regangan mesin masukkan ke dalam bentuk awal dan mendorongnya secara mekanis ke bawah, meregangkannya secara aksial.
Sementara udara bertekanan tinggi secara bersamaan disuntikkan untuk memperluas plastik secara radial ke dinding cetakan.
Kombinasi peregangan memanjang dan hembusan radial menyelaraskan molekul polimer dan memberikan kekuatan, kejernihan, dan sifat ringan pada botol jadi.
Setelah botol berbentuk cetakan, tahap pendinginan dimulai
Air dingin bersirkulasi melalui saluran-saluran di dalam cetakan, menarik panas keluar dari plastik sehingga botol tetap mempertahankan bentuknya ketika cetakan terbuka.
Pendinginan yang seragam dan cukup sangat penting, karena pendinginan yang tidak memadai dapat menyebabkan distorsi, penyusutan, atau titik lemah pada produk jadi.
Botol yang didinginkan kemudian dilepaskan dari cetakan dan dipindahkan ke tahap pemangkasan
Ini mungkin termasuk memotong bagian ekor atau sisa minyak di dasar botol tempat nosel tiup Anda masukkan, serta potongan apa pun di sekitar leher atau alasnya.
Peralatan pemangkasan otomatis memastikan tepian yang bersih dan seragam dengan kecepatan tinggi.
Akhirnya, setiap botol melewati pemeriksaan, yang merupakan garis pertahanan terakhir untuk kualitas
Sistem otomatis memeriksa keakuratan dimensi, ketebalan dinding, dan cacat seperti retak, cacat, atau kontaminasi, sementara barang cacat mesin keluarkan dari jalur.
Botol yang lulus inspeksi kemudian siap untuk Anda isi, beri label, dan kirim, setelah menyelesaikan siklus produksi di mana presisi di setiap tahap menentukan kinerja produk akhir.
Lihat juga :
Blow Botol Soda Sebagai Solusi Botol Pecah
4. Mendiagnosis dan mencegah cacat umum pada blow moulding botol
Bahkan dengan mesin yang telah Anda setel dengan baik, cacat dapat menyusup ke dalam produksi cetakan tiup PET.
Dan mendeteksinya lebih awal adalah kunci untuk melindungi hasil dan kualitas produk.
Ketebalan dinding tidak rata
Ketebalan dinding yang tidak merata adalah salah satu masalah yang paling sering terjadi.
Biasanya disebabkan oleh pemanasan awal yang tidak tepat atau batang regangan yang bergerak tidak sinkron dengan tekanan tiupan.
Hasilnya adalah botol yang tipis di satu sisi dan berat di sisi lain, sehingga melemahkan struktur dan membuang bahan.
Untuk mencegahnya, periksa apakah preform memanas secara merata di seluruh kelilingnya, pastikan batang regangan berada di tengah, dan sesuaikan waktu tiupan sehingga batang mencapai bagian bawah tepat saat tekanan udara meningkat.
Kabut yang muncul
Penampakan keruh atau seperti susu pada botol jadi, biasanya menunjukkan kelembapan pada resin, pemanasan berlebihan, atau kontaminasi pada aliran material.
Mengeringkan resin secara menyeluruh sebelum mesin proses, menjaga profil pemanas sesuai spesifikasi, dan menjaga kebersihan peralatan akan sangat membantu menjaga botol tetap jernih.
Deformasi blow moulding botol
Deformasi, yaitu botol yang melorot, menggembung, atau kehilangan bentuknya, sering kali merupakan tanda bahwa suhu cetakan terlalu tinggi atau botol mesin keluarkan sebelum cukup dingin.
Memperlambat siklus sedikit dan memastikan bahwa saluran pendingin mengalir dengan baik biasanya dapat mengatasi masalah ini.
Pembentukan leher yang tidak lengkap adalah masalah umum lainnya
Sering kali disebabkan oleh bentuk awal yang tidak sejajar dalam cetakan, tekanan tiupan yang tidak mencukupi, atau sisipan leher yang aus.
Memastikan preform terpasang dengan benar, memeriksa apakah tekanan mencapai tingkat yang Anda perlukan, dan memeriksa keausan pada perkakas leher akan membantu memastikan hasil akhir yang bersih dan presisi setiap saat.
Membangun rutinitas pemeriksaan sampel di awal setiap proses, mencatat pengaturan yang menghasilkan komponen yang baik, dan bereaksi dengan cepat terhadap tanda pertama kerusakan akan menjaga lini produk Anda berjalan lancar dan botol Anda selalu memenuhi standar.
Lihat juga :
Pengisian Minuman Alkohol Bebas Percikan Api
5. Mesin blow moulding botol, kendali proses, dan pos pemeriksaan kualitas untuk keluaran presisi tinggi yang konsisten
Mencapai presisi tinggi yang konsisten dalam pencetakan botol PET sangat bergantung pada mesin yang Anda pilih dan kontrol yang Anda bangun di sekitarnya.
Inti dari setiap lini PET adalah sistem dua tahap atau satu tahap
Penyiapan dua tahap cetakan injeksi terlebih dahulu, kemudian mesin panaskan kembali dan tiup pada mesin terpisah.
Sedangkan sistem satu tahap menggabungkan kedua langkah dalam satu unit.
Jalur dua tahap umumnya menawarkan kontrol yang lebih ketat terhadap kualitas bentuk awal dan keluaran yang lebih tinggi untuk proses produksi besar.
Sedangkan jalur satu tahap cocok untuk batch yang lebih kecil dan bentuk khusus.
Rute mana pun yang Anda ambil, perhatikan baik-baik oven yang dipanaskan kembali
Karena zona lampu inframerah harus Anda sesuaikan secara individual untuk mendistribusikan panas secara merata di sepanjang dinding yang sudah terbentuk sebelumnya.
Pemanasan yang tidak merata adalah salah satu penyebab paling umum dari variasi ketebalan dinding.
Cetakan tiup itu sendiri harus terbuat dari aluminium bermutu tinggi dengan saluran pendingin yang Anda kerjakan dengan mesin yang presisi.
Karena suhu cetakan yang konsisten secara langsung mempengaruhi penyelesaian permukaan dan akurasi dimensi.
Mesin modern juga mengintegrasikan batang regangan yang servo gerakkan dan pengaturan tekanan loop tertutup.
Sehingga Anda dapat menyempurnakan rasio regangan dan profil hembusan untuk setiap desain botol.
Kontrol proses adalah saat presisi terkunci atau hilang
Suhu awal harus dipantau terus-menerus, idealnya dengan sensor inframerah non-kontak di pintu keluar oven.
Dan tekanan tiupan serta kecepatan batang regangan harus tercatat untuk setiap siklus sehingga setiap penyimpangan dapat Anda telusuri ke sumbernya.
Jaga juga kondisi lingkungan tetap stabil, karena kelembapan dan angin di sekitar oven dapat menggeser profil pemanasan.
Bagan kendali proses statistik pada dimensi utama seperti penyelesaian leher, diameter bodi, dan ketebalan dinding akan mengungkapkan tren sebelum berubah menjadi produk cacat.
Yang terakhir, bangunlah pos pemeriksaan kualitas di setiap tahap daripada hanya mengandalkan inspeksi tunggal di akhir
Verifikasi dimensi bentuk awal dan kadar asetaldehida pada resin yang masuk, periksa berat botol dan distribusi dinding segera setelah peniupan.
Dan jalankan botol yang sudah jadi melalui pengujian kebocoran, pengujian jatuh, dan pengukur dimensi sebelum pembuatan palet.
Mengambil sampel barang pertama dari setiap proses produksi dan memeriksa ulang setelah pergantian mesin akan menjaga output Anda tetap konsisten dan tingkat scrap tetap rendah.